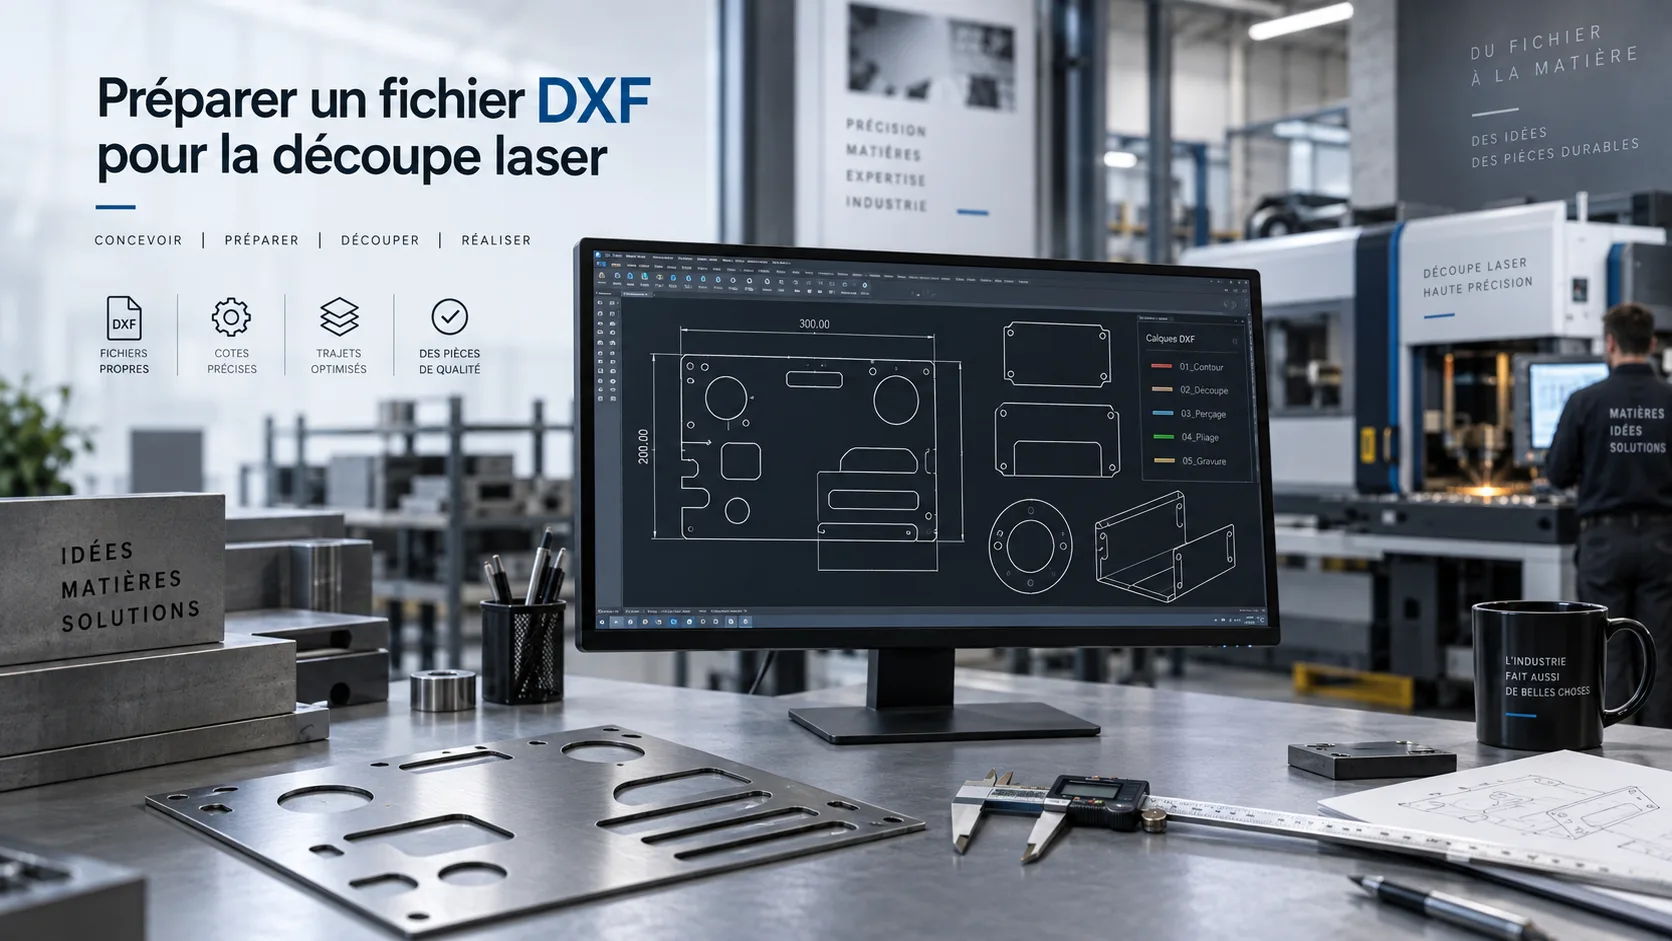
Le DXF est le format universel de la découpe laser : deux dimensions, des contours, rien de plus. Il sort de tous les logiciels de CAO (SolidWorks, Fusion 360, AutoCAD, Inkscape, LibreCAD, même certains outils en ligne). Sa simplicité est aussi son piège : le fichier s'ouvre toujours, même quand il est inexploitable. Le laser, lui, ne pardonne pas.
1. L'échelle : 1 unité = 1 millimètre
C'est l'erreur numéro un, et de loin. Un fichier dessiné en pouces, en centimètres ou en mètres ouvre sans aucun message d'alerte… et la pièce de 300 mm devient une pièce de 30 mm ou de 7 620 mm. Avant d'exporter, vérifiez que votre document est en millimètres à l'échelle 1:1. Le plus fiable : mesurez une cote connue dans le fichier exporté (par exemple un trou de diamètre 8,5) et vérifiez qu'elle affiche bien 8,5.
2. Des contours fermés, sans doublons ni trous
Le laser suit un chemin. Si un contour n'est pas fermé, la machine ne sait pas où la pièce se termine et la pièce reste attachée à la tôle. À l'inverse, si deux lignes sont superposées, le laser passe deux fois au même endroit : chauffe excessive, bavure, et dans certains cas un départ de fusion qui abîme la pièce.
- Micro-espaces entre deux segments (souvent 0,01 mm, invisibles à l'écran) : utilisez la fonction « joindre » ou « fermer la polyligne » de votre logiciel.
- Lignes en double : elles apparaissent souvent quand on copie-colle un contour ou qu'on exporte un plan avec plusieurs vues. Supprimez les doublons (la plupart des logiciels ont une commande « overkill » ou « supprimer les entités superposées »).
- Lignes de construction, cotes, cartouche, hachures : tout ce qui n'est pas un contour à découper doit disparaître. Un fichier de découpe ne contient que ce qui sera coupé.
3. Splines et textes : à convertir en polylignes
Les courbes de type spline (Bézier) et les textes ne sont pas toujours interprétés correctement par les logiciels de programmation laser. Résultat : des courbes approximées par une multitude de petits segments, un temps de coupe qui explose, ou un texte qui disparaît purement et simplement.
Convertissez les splines en arcs et polylignes (fonction « éclater » ou « convertir en polyligne »), et les textes en contours (« convertir en courbes », « vectoriser »). Pour du texte découpé, pensez aussi au point 5 ci-dessous : l'intérieur d'un « O » ou d'un « A » tombe si rien ne le retient.
4. Trous et perçages : pas plus petits que l'épaisseur
Règle de base en laser fibre : un trou traversant doit avoir un diamètre au moins égal à l'épaisseur de la tôle. En dessous, la coupe devient conique, le percement laisse une trace (le « cratère » de perçage) et la cote n'est plus garantie. Sur acier 10 mm, un trou de Ø 4 se fait, mais n'attendez pas un Ø 4 H7.
Si vous prévoyez un taraudage, dessinez le diamètre de perçage (Ø 6,8 pour un M8, Ø 8,5 pour un M10…) et non le diamètre nominal, et signalez-le. Pour des tolérances serrées (axes, centrages), prévoyez plutôt un pré-trou et une reprise à l'usinage.
5. Largeur mini des évidements et ponts de matière
Même logique pour les fentes et les motifs : une fente ou un pont de matière plus étroit que l'épaisseur va chauffer, se déformer ou se couper. Sur nos tôles à motifs, on travaille en général avec des ponts d'au moins 1,5 × l'épaisseur pour garder une pièce plane et solide.
Attention également aux « îlots » : dans une lettre O, dans un logo, dans un motif ajouré, toute zone entièrement entourée par une découpe tombe. Si elle doit rester, il faut la relier au reste par un pont.
6. Anticiper la largeur du trait de coupe
Le faisceau laser a une largeur : la saignée, entre 0,15 et 0,4 mm selon la matière et l'épaisseur. Nos logiciels la compensent automatiquement : le faisceau passe à l'extérieur du contour pour une pièce, à l'intérieur pour un trou. Vous n'avez donc pas à décaler vos contours vous-même — c'est même une erreur fréquente qui donne des pièces doublement corrigées.
7. Pièces pliées : envoyez la pièce à plat… ou la 3D
Pour une pièce pliée, le fichier de découpe est le développé (la pièce à plat, avant pliage). Sa longueur n'est pas la somme des faces : il faut tenir compte du rayon intérieur du pli et de l'étirement de la matière (le « facteur K »), qui dépendent de la matière, de l'épaisseur et de l'outillage de la plieuse.
Deux options qui fonctionnent bien :
- Vous nous envoyez le STEP 3D ou un plan coté de la pièce finie, et nous calculons le développé avec nos propres paramètres de pliage. C'est la solution la plus sûre.
- Vous envoyez un DXF développé avec les lignes de pli sur un calque séparé, et le plan de la pièce pliée pour contrôle.
Ce qu'il faut éviter : un développé calculé avec les valeurs par défaut du logiciel, sans plan de la pièce finie. Sur une tôle de 4 mm avec quatre plis, l'écart peut dépasser 2 mm sur la cote finale.
8. Un fichier par pièce, une matière, une quantité
Les choses qui font gagner du temps à tout le monde :
- Un fichier DXF par référence, et non un plan avec dix pièces mélangées.
- Le nom du fichier porte l'information :
support-capteur_acier-S235_ep4_x12.dxfvaut mieux quedessin3-final-v2.dxf. - Matière et nuance : acier S235 ou S355 ? Inox 304L ou 316L ? Aluminium 5754 ou 6082 ? Si vous ne savez pas, dites-nous l'usage (extérieur, alimentaire, pièce soudée, pièce visible) et on vous conseille.
- Face visible / sens de la matière : sur l'inox brossé ou l'alu, précisez le côté vu et l'orientation du grain si c'est important.
Rappel : les épaisseurs que nous découpons
| Matière | Épaisseur maxi | Remarque |
|---|---|---|
| Acier | 25 mm | S235, S355, tôle décapée ou brute |
| Inox | 20 mm | 304L / 316L — pas de poli miroir |
| Aluminium | 15 mm | 5754, 6082, 1050 |
| Cuivre & laiton | 8 mm | Sur consultation |
Ces valeurs sont celles de notre laser fibre à Portes-lès-Valence. Plus on monte en épaisseur, plus les règles des points 4 et 5 deviennent importantes.
En résumé : la check-list avant d'envoyer
- Millimètres, échelle 1:1, une cote de contrôle vérifiée.
- Contours fermés, pas de doublons, rien d'autre que les contours à couper.
- Splines et textes convertis en polylignes.
- Trous ≥ épaisseur, diamètre de perçage pour les taraudages.
- Fentes et ponts ≥ 1,5 × épaisseur, pas d'îlots orphelins.
- Pas de compensation de saignée dans le dessin.
- Pièces pliées : STEP 3D ou développé + plan.
- Un fichier par pièce, matière, épaisseur et quantité indiquées.
Testez votre fichier en 2 minutes
Notre outil de devis en ligne lit votre DXF, détecte les contours ouverts et vous donne une estimation immédiate, sans engagement.
⚡ Devis instantané en ligne